循环泵焊接:关键步骤与注意事项
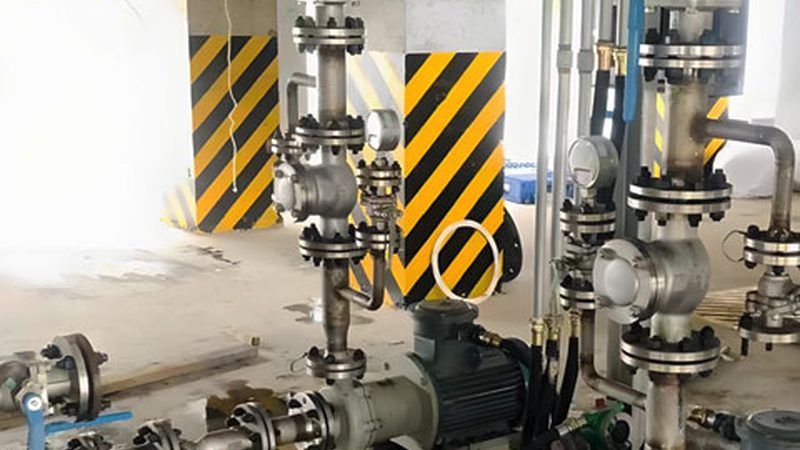
循环泵焊接:关键步骤与注意事项
一、焊接前的准备
在进行循环泵焊接之前,必须确保所有准备工作已经完成。首先,检查泵体和管材的清洁度,确保无油污、锈迹或其他杂质,因为这些都会影响焊接质量。其次,根据泵体的材质选择合适的焊接方法,如碳钢、不锈钢等,通常采用手工电弧焊(SAW)或气体保护焊(GMAW)。
二、焊接工艺
1. 焊接姿势:焊接时,操作者应保持正确的姿势,避免长时间弯腰或扭曲身体,以免造成身体疲劳。
2. 焊接电流:根据泵体材质和焊接方法,调整合适的焊接电流。电流过大或过小都会影响焊接质量。
3. 焊接速度:焊接速度应适中,过快可能导致未熔合,过慢则容易产生焊接缺陷。
4. 焊接顺序:按照从下到上、从内到外的顺序进行焊接,确保焊接均匀。
三、焊接后的处理
1. 焊接完成后,立即进行焊缝的冷却处理,避免因快速冷却而产生裂纹。
2. 清理焊缝:使用砂轮或钢丝刷清理焊缝表面的氧化物和飞溅物。
3. 焊缝检测:对焊缝进行无损检测,如射线检测(RT)、超声波检测(UT)等,确保焊缝质量符合标准。
四、注意事项
1. 焊接环境:确保焊接现场通风良好,避免有害气体对人体造成伤害。
2. 焊接安全:穿戴好防护用品,如防护眼镜、手套、口罩等,确保操作安全。
3. 防止变形:焊接过程中,注意控制焊接热输入,避免泵体产生变形。
4. 防止污染:焊接过程中,防止焊缝受到污染,如油污、锈迹等。
通过以上步骤,可以确保循环泵焊接的质量。在实际操作中,还需根据具体情况进行调整,以达到最佳的焊接效果。如需核对具体选型参数或索取材质证明书,可联系[公司名]技术选型团队。
本文由 浙江程泰自控阀门有限公司 整理发布。